

Nouvelles de l'industrie
 Maison / Nouvelles / Nouvelles de l'industrie / Méthode MIL-STD-883 1014 : Explication des tests de fuites fines et importantes pour les pièces RF scellées
Méthode MIL-STD-883 1014 : Explication des tests de fuites fines et importantes pour les pièces RF scellées
 2026.11.11
 Nouvelles de l'industrie
Un module scellé revient de la maison de test avec une lecture d'hélium de 8 × 10⁻⁸ atm·cc/s et une ligne de documents : « test d'étanchéité selon MIL-STD-883 méthode 1014 ». L’ingénierie veut un verdict, la qualité veut une signature, et tous deux se tournent vers une norme qui refuse de donner un seul numéro.
La réponse pratique d'abord : la méthode 1014 vous indique comment effectuer un test d'étanchéité, et non ce que votre pièce doit survivre. La limite de rejet provient du dessin du dispositif, des spécifications du dispositif ou des limites basées sur le volume à l'intérieur de la méthode elle-même, et elle varie en fonction du volume de la cavité interne de l'emballage. Si vous vous trompez sur cette distinction, soit vous abandonnez le bon matériel, soit vous expédiez un fuyard avec un rapport de test clair.
Ce que couvre la méthode 1014 et ce qu'elle vous laisse
MIL-STD-883 est le document de méthode de test pour les dispositifs microélectroniques et la méthode 1014 est son test d'étanchéité. Il comporte deux moitiés qui se chevauchent à peine. Les tests de fuite fins utilisent un gaz traceur, normalement de l'hélium, pour détecter des fuites dans la région d'environ 1 × 10⁻⁹ à 1 × 10⁻⁵ atm·cc/s. Les tests de fuite brute détectent tout ce qui dépasse environ 1 × 10⁻⁵ atm·cc/s, où la fuite est suffisamment importante pour apparaître sous la forme d'un flux de bulles ou pour être enregistrée comme un gain de poids du pénétrant.
Les tests d'étanchéité fins sont ensuite divisés en conditions fixes et flexibles. Une condition fixe applique la même pression de bombe et le même temps de séjour à chaque pièce, ce qui est raisonnable pour les petites cavités et trompeur pour les grandes. La condition flexible permet au laboratoire de calculer la pression et le temps de séjour à partir du volume interne de l'emballage, de sorte qu'une lecture mesurée puisse être reconvertie en un véritable taux de fuite.
| État | Technique | Quand il est utilisé |
|---|---|---|
| A1 | Fuite fine d'hélium, paramètres fixes | Petites cavités où une pression de bombe fixe et un séjour restent valables |
| A2 | Fuite fine d'hélium, paramètres flexibles | Des cavités plus grandes ; la pression de la bombe et le temps de trempage sont calculés à partir du volume interne |
| A3/A4 | Fuite fine de perfluorocarbone | Cas où l’exposition à l’hélium n’est pas pratique ; confirmez le lettrage par rapport à votre révision |
| B1 | Fuite importante, bulle de perfluorocarbone | Flux de bulles visible s'échappant d'une partie immergée |
| B2 | Fuite importante, gain de poids du pénétrant | Fuites grossières détectées par pesée du pénétrant absorbé par le colis |
Chacune de ces conditions est une technique et non une limite. La limite est une décision distincte, et c'est celle qui décide si votre lecture de 8 × 10⁻⁸ est une réussite ou un ticket de retouche.
Spectre de taux de fuite : quel test détecte quelle fuite
10⁻⁹ 10⁻⁸ 10⁻⁷ 10⁻⁶ 10⁻⁵ 10⁻⁴ 10⁻³
Fenêtres de détection indicatives en atm·cc/s ; la sensibilité réelle dépend du volume de la cavité, des conditions choisies et de l'étalonnage de l'instrument.
Fuite fine avant fuite grossière : la séquence n'est pas facultative
La méthode 1014 s'attend à ce que le test de fuite fin soit exécuté avant le test de fuite grossière, et la raison est physique. Le fluorocarbone utilisé pour les tests de bulles est lourd, mouille les surfaces et peut rester à l'intérieur d'un trou d'épingle suffisamment longtemps pour le cacher au spectromètre de masse. Exécutez les tests dans le mauvais ordre et une fuite peut revenir avec un aspect serré.
Le test d’hélium lui-même est un processus en deux étapes. La pièce est pressurisée dans de l'hélium afin que le traceur soit forcé dans toute fuite, puis déplacé vers un spectromètre de masse qui mesure l'hélium qui s'échappe. Ce que voit le détecteur n’est pas le véritable taux de fuite. Il s'agit d'un taux mesuré qui dépend de la quantité d'hélium entrée, de la durée pendant laquelle la pièce est restée avant d'être lue et de la rapidité avec laquelle le gaz s'échappe de la cavité.
Le volume de la cavité est la variable qui surprend les gens. Une grande cavité absorbe plus d'hélium, ce qui augmente le taux mesuré, tandis qu'une petite cavité donne un signal plus faible et nécessite un seuil plus strict pour être significatif. C’est pourquoi un seul taux de fuite global indiqué dans un e-mail ne vaut que très peu de valeur.
Schéma : la ligne de rejet augmente avec le volume de la cavité
Tendance schématique uniquement, pas de valeurs mesurées. Prenez les limites réelles du tableau de la révision actuelle de la méthode 1014 et du dessin de votre appareil.
Deux pièces présentant des fuites identiques peuvent donc produire des lectures différentes, et deux pièces présentant des fuites différentes peuvent produire la même lecture. La condition flexible existe précisément pour éliminer cette ambiguïté des données.
Là où le test d'étanchéité rencontre le matériel RF
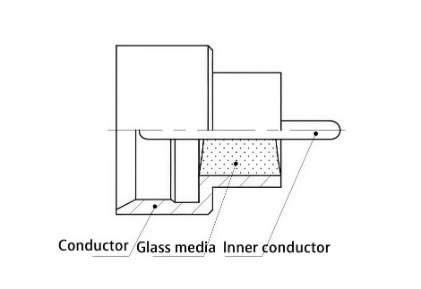
Dans le matériel RF, la barrière hermétique est rarement un couvercle en céramique. Le plus souvent, il s'agit d'un joint verre-métal : une perle de verre fusionnée dans un boîtier métallique traversée par une broche centrale, ou un corps de connecteur scellé construit autour d'un isolant en verre qui transporte le conducteur à travers le mur sans perdre son intégrité de pression.
Ces pièces échouent à des endroits prévisibles. L’interface verre-métal vient en premier, car la liaison est à la fois mécanique et chimique, et tout vide, bulle ou mouillage incomplet devient un chemin de fuite. La porosité du placage vient en deuxième position : un pore qui atteint le métal de base crée une fuite lente qu'un test de bulle ne verra jamais. Le troisième est le joint lui-même, où une soudure ou un filet de soudure incomplet laisse un espace qui s'ouvre davantage sous le cycle thermique.
Vue isométrique : où fuit un passage étanche
Coupe schématique d'une traversée étanche : la perle de verre et le joint du couvercle sont les deux chemins de fuite habituels.
Le volume de la cavité à l'intérieur d'une traversée coaxiale est petit, souvent une fraction de centimètre cube, de sorte que la limite de fuite fine applicable se situe à l'extrémité la plus étroite de la plage. Un vide qui serait esthétique dans un grand boîtier hybride peut pousser un petit corps de connecteur hors des spécifications.
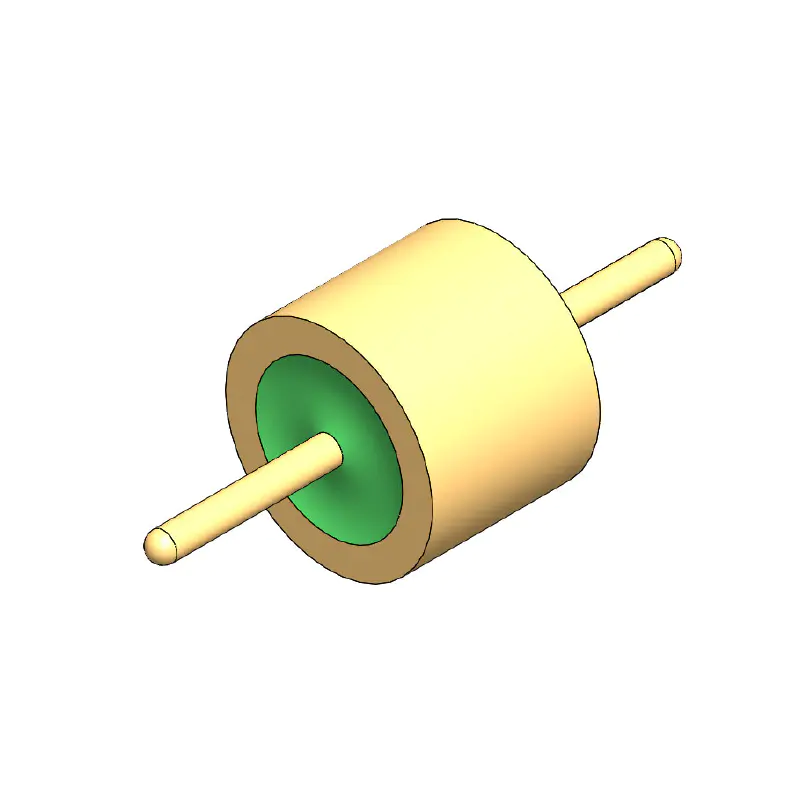
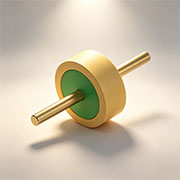 Isolateur en verre RF pour traversées hermétiques Isolateur RF 50 Ω fritté en verre pour traversées hermétiques compactes, pertinent là où le petit volume de cavité rend les limites de fuite fines particulièrement serrées. Voir le produit →
Exécuter le test sans graver une semaine
La plupart des retards dans les tests d'étanchéité proviennent de la préparation plutôt que de l'instrument. Quelques habitudes maintiennent l’horaire intact :
- Faites sécher les pièces avant de les bombarder. L'humidité à l'intérieur de la cavité entre en compétition avec l'hélium et produit des lectures qui dérivent entre les analyses.
- Vérifiez le fond ambiant d’hélium avant chaque lot. Un changement de cylindre ou un raccord qui fuit à proximité soulèvera la ligne de base et transformera les bonnes pièces en pannes.
- Gardez le temps de transfert de la bombe au détecteur court et identique pour chaque échantillon. La conversion de la méthode 1014 suppose une période d'attente connue ; une longue pause café l'invalide.
- Vérifiez le spectromètre de masse par rapport à une fuite d'hélium calibrée de valeur connue au début et à la fin du quart de travail.
- Manipulez les pièces avec des gants propres et une pince à épiler rembourrée. Une rayure sur une perle de verre est un nouveau chemin de fuite qui n'existait pas lors de la fabrication de la pièce.
- Enregistrez la lettre de condition, la pression de la bombe, le temps d'attente, le temps d'attente et l'ID de l'instrument sur la fiche technique, pas seulement la lecture finale.
Ce dernier point compte plus qu’il n’y paraît. Lorsqu'un client conteste une défaillance deux ans plus tard, la lettre de condition et le temps de séjour sont généralement les seuls éléments de preuve indiquant si le test et les spécifications concordaient réellement.
Que mettre sur le dessin avant de commander
Le risque d’achat sur les pièces hermétiques est presque toujours un risque de spécification. Le fournisseur construit selon le dessin, le centre de test teste selon le bon de commande, et si ces deux documents ne sont pas d'accord, l'argument arrive dans votre boîte de réception. Écrivez ce qui suit dans le dessin et la commande :
- La méthode et la condition, par exemple « test d'étanchéité selon MIL-STD-883, méthode 1014, condition A2 ».
- La limite de rejet en atm·cc/s, ainsi que le volume de la cavité dont elle est dérivée.
- La séquence de test, fuite fine avant fuite brute, ainsi que la taille de l'échantillon et s'il s'agit d'un lot par lot ou d'une qualification uniquement.
- Toutes exclusions, telles que les pièces qui ne peuvent pas être exposées au fluorocarbone en raison d'un revêtement interne ou d'un matériau absorbé.
- Si le certificat doit inclure des lectures brutes, des données d'étalonnage et le niveau de fond de l'instrument.
Lorsque l'interface scellée est un joint RF aveugle plutôt qu'un couvercle plat, le joint doit survivre aux cycles d'accouplement au-dessus du différentiel de pression. Il s’agit d’un problème de conception différent de celui de l’étanchéité du couvercle, et il appartient à la conversation sur les spécifications avant que la première pièce ne soit usinée.
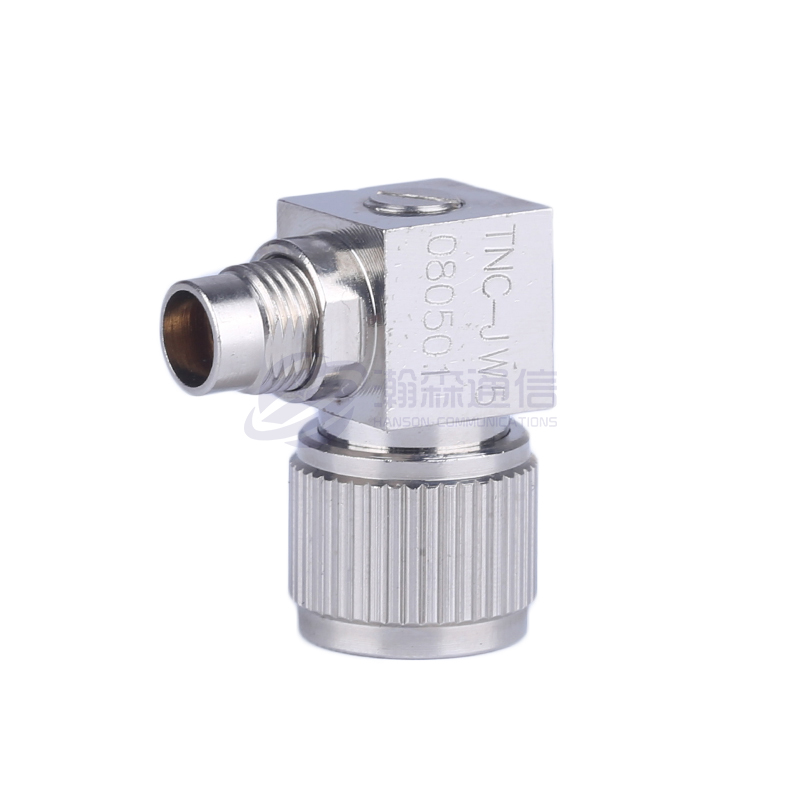
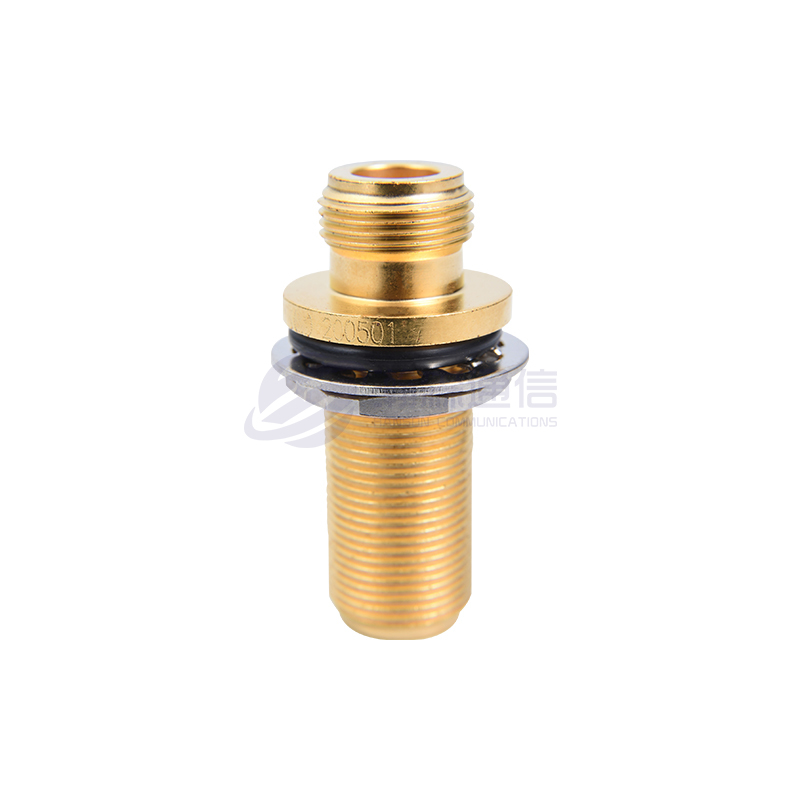
 Connecteur RF hermétiquement scellé SMP-J Joint verre-métaled SMP-J connector for panel or tube-shell mounting, suited to blind-mate RF joints where sealing and repeated mating cycles both matter. Voir le produit →
Modes de défaillance et ce qu'ils signifient habituellement
Un test d’étanchéité échoué est un symptôme et non un diagnostic. Le tableau ci-dessous mappe les signatures communes au premier endroit qui mérite d'être examiné.
| Signature | Cause probable | Premier contrôle |
|---|---|---|
| La fuite fine échoue, la fuite grossière passe | Sténopé dans la soudure du couvercle, vide à l'interface verre-métal, porosité du placage | Section transversale du joint et épaisseur du placage |
| La fuite grossière échoue complètement | Bille de verre fissurée, filet de soudure incomplet, dommages de manipulation | Profil de redistribution et enregistrements d'inspection |
| Réussit à la construction, échoue après un cycle de température | Désadaptation de dilatation sollicitant la perle de verre ou le joint | Appariement des matériaux et géométrie des perles |
| Les lectures diffèrent selon les laboratoires | Fond ambiant d'hélium, délai de transfert, lettre de condition différente | Contrôle de fuite calibré et comparaison des méthodes |
Foire aux questions
Quelle est la différence entre un test d'étanchéité fin et un test d'étanchéité grossier ?
Le test de fuite fin utilise de l'hélium pour détecter des fuites comprises entre environ 10⁻⁹ et 10⁻⁵ atm·cc/s. Le test de fuite brute détecte tout ce qui est plus gros, en utilisant l'émission de bulles ou le gain de poids du pénétrant. Une partie a besoin des deux, car chacune est aveugle à la portée de l'autre.
Quel taux de fuite la méthode MIL-STD-883 1014 exige-t-elle réellement ?
Il n’existe pas de chiffre unique. La limite de rejet est dérivée du volume de la cavité interne de l'emballage et est confirmée par le dessin du dispositif. Demandez la limite et la lettre de condition ensemble, jamais la limite seule.
Pourquoi ma pièce a-t-elle réussi le test d'étanchéité et fuit-elle toujours sur le terrain ?
Un test à l'hélium est un instantané d'un instant. La refusion, la force d'accouplement, les vibrations et les cycles thermiques peuvent ouvrir un joint qui était sain lors du test. L'hélium de fond ou un long délai de transfert peuvent également masquer une véritable fuite pendant le test lui-même.
Combien de temps dure un test d'étanchéité à l'hélium ?
Prévoyez des jours plutôt que des minutes. Le cycle comprend une cuisson à sec, un trempage à l'hélium sous pression, une attente contrôlée et la lecture du spectromètre de masse. Des conditions flexibles pour les cavités plus grandes prolongent davantage le trempage.
La méthode 1014 s'applique-t-elle aux connecteurs RF et aux assemblages de câbles ?
La méthode est écrite pour les dispositifs et boîtiers microélectroniques. Les spécifications détaillées des connecteurs appellent souvent leur propre test d'étanchéité, le document de référence doit donc être indiqué explicitement. Un module connecteur étanche est communément qualifié selon la méthode 1014.
Qu’est-ce qui cause le plus souvent une fuite importante ?
Une soudure ou un filet de soudure incomplet, une perle de verre fissurée ou des dommages détectés lors de la manipulation et du dépannage. Les fuites importantes sont rarement subtiles et généralement visibles sous un grossissement une fois que vous savez où chercher.


Vous recherchez une opportunité commerciale ?
Demande d'appel aujourd'hui
-

+86-15715730755
-

-

N° 1, Longcao Road, zone industrielle de la station touristique du lac Dongqian, district de Yinzhou, ville de Ningbo, Zhejiang, Chine.
Liens rapides
Produits
Message
Droit d'auteur © Ningbo Hanson Communication Technology Co., Ltd.
